电动自行车制造工艺升级:阜宁万达车业解析车架焊接与涂装技术要点
近两年走访华东地区多家电动车配套厂,一个明显的感受是:车架焊缝的平整度和涂层附着力,正在成为整车厂验厂时最较真的两项指标。过去靠老师傅手感"堆焊"再打磨的粗放做法,已经很难通过一线品牌的年度审核。作为扎根阜宁制造产业集群的车业制造企业,阜宁万达车业在产线升级中积累了一些实操经验,这里结合工艺原理做一次梳理。
车架焊接:从"焊得住"到"焊得准"
电动自行车车架主流材质仍是Q235碳钢与6061铝合金。碳钢车架多用CO₂气体保护焊,铝合金则倾向TIG氩弧焊或机器人MIG焊。核心矛盾在于:管材壁厚普遍只有1.2–2.0mm,热输入稍大就会烧穿或产生咬边,热输入不足又容易出现未熔合。
我们产线的做法是控制三个变量:焊接电流、送丝速度、保护气体流量。以1.5mm碳钢管对接为例,电流稳定在90–110A,气体流量12–15L/min,配合0.8mm焊丝,焊缝成型均匀且飞溅少。铝合金焊接则要把预热温度控制在80–120℃,避免热裂纹。
机器人焊接与人工焊接的取舍
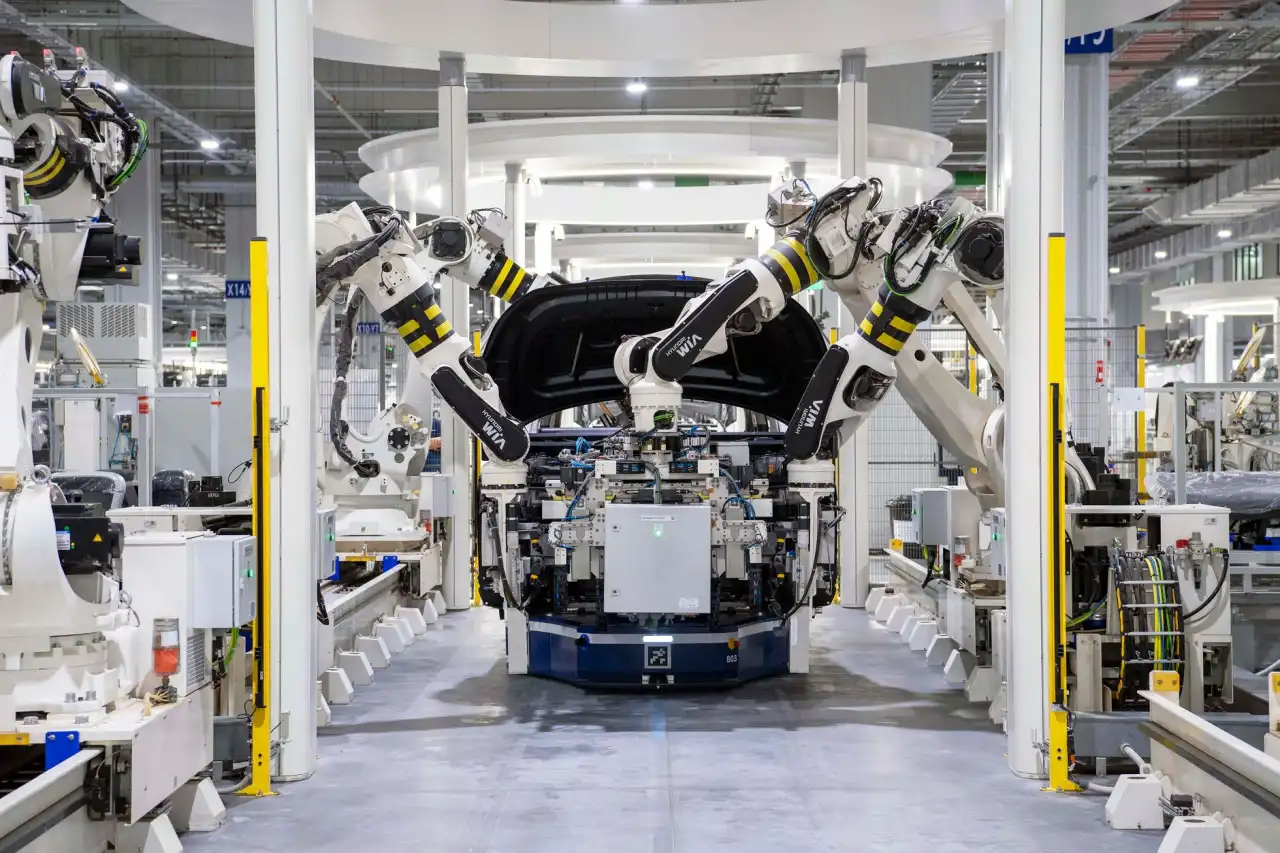
不少同行纠结要不要上焊接机器人。从实际数据看,六轴机器人重复定位精度可达±0.05mm,适合大批量标准车型;但小批量、多品种的自行车订单,人工配合工装夹具反而更灵活。阜宁万达车业目前采用"机器人焊主焊缝+人工补焊异形接头"的混合模式,一次合格率从原来的92%提升到97%以上。
涂装技术:附着力才是硬指标
车架涂装常见流程为:前处理(脱脂→磷化→钝化)→电泳底漆→面漆→罩光。很多工厂面漆做得漂亮,但百格测试一拉就掉,问题往往出在前处理。磷化膜厚度建议控制在1.5–3g/m²,太薄附着力不足,太厚则脆性增大。
- 脱脂:碱性脱脂剂浓度3%–5%,温度50–60℃,时间不少于5分钟
- 磷化:锌系磷化液,总酸度18–25点,游离酸0.8–1.2点
- 电泳:电压120–180V,膜厚18–22μm,烘烤170℃×20min
面漆环节,粉末涂料与液体漆各有适用场景。粉末涂层耐候性好、VOC排放低,适合大批量电动车车架;液体漆色彩调整灵活,小批量定制更划算。关键是固化窗口要卡准,欠烤会导致耐溶剂性差,过烤则色差明显。
给同行的建议是:焊接与涂装不要孤立优化,焊缝打磨质量直接影响前处理效果,前处理不彻底再好的面漆也白搭。阜宁万达车业的做法是把焊接、打磨、前处理纳入同一条质量追溯链,每批次留样做盐雾和百格测试。工艺升级没有捷径,把每个参数落到记录表上,比换一台新设备更管用。