阜宁万达车业解析:电动车制造中车架焊接工艺对整车安全性的影响
日期:2026-10-01
标签:车业制造,电动车,自行车,阜宁制造
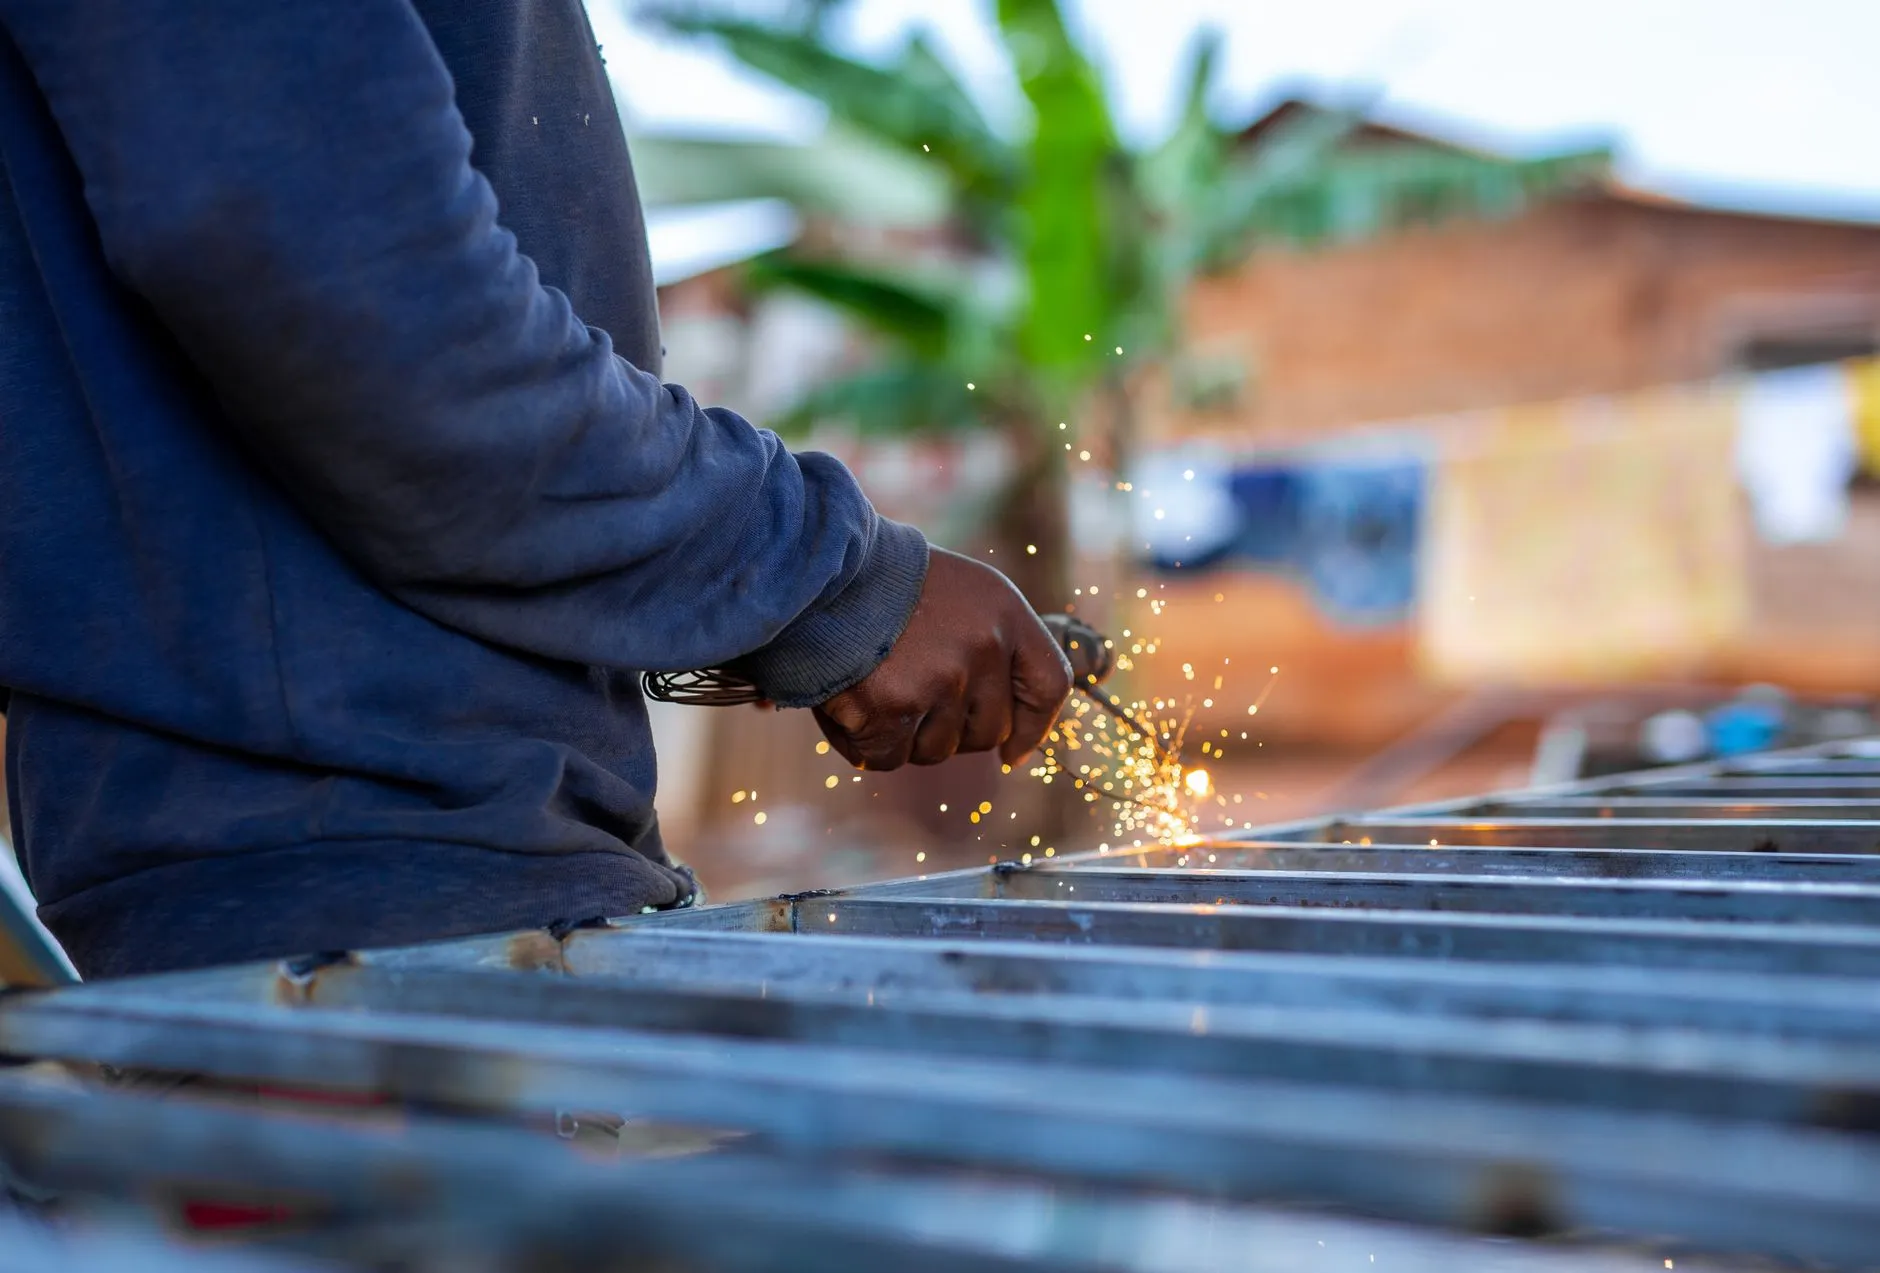
一辆电动车骑了两年,车架焊点附近出现细微裂纹,用户往往归咎于"用料不行"。但在我们阜宁万达车业的技术团队看来,多数早期失效的根源不在管材本身,而在焊接工艺的热输入控制上。车架是整车唯一的承载结构,焊接质量直接决定了它在颠簸、冲击和长期疲劳载荷下能撑多久。
焊接热影响区:看不见的薄弱环节
以目前主流的6061铝合金车架为例,TIG焊接时焊缝附近会形成5–15mm宽的热影响区(HAZ)。这一区域内晶粒粗化、析出相回溶,硬度可下降20%–35%。如果焊接电流偏大或焊速过慢,HAZ过度宽化,车架在头管与下管连接处就成了应力集中区。车业制造中真正拉开差距的,往往就是这些参数窗口的控制能力。
从工艺参数到整车安全的关键控制点
焊接质量不是单一变量决定的。阜宁万达车业在长期生产中总结出几个必须锁死的工艺节点:
- 焊接电流与行进速度匹配:铝合金TIG焊通常控制在90–130A,焊速8–15cm/min,热输入量建议不超过0.8kJ/mm
- 保护气体流量:氩气流量10–15L/min,过低产生气孔,过高形成紊流同样卷入空气
- 焊后热处理:对承重接头进行局部固溶+时效处理,可将HAZ硬度恢复到母材的85%以上
- 焊缝探伤抽检:采用渗透检测(PT)排查表面微裂纹,批次抽检比例不低于5%
这些数字并非理论推导,而是经过大量疲劳台架测试验证的。一个头管焊缝存在未熔合缺陷的车架,在10万次振动循环后裂纹扩展概率比合格品高出数倍。
阜宁制造的工艺实践与趋势
盐城阜宁地区近年来聚集了一批电动车和自行车配套企业,产业链协同效应逐步显现。阜宁制造在车架焊接环节的进步,主要体现在两个方面:一是引入机器人MIG焊替代部分手工TIG焊,一致性显著提升;二是激光焊接技术开始在中高端车型上试用,热影响区可压缩到2–3mm,变形量更小。
对于采购方和品牌商来说,评估车架安全性不能只看管材标号和壁厚。建议实地考察工厂时重点关注:焊接工装夹具的精度、是否有焊后热处理工序、以及疲劳测试设备是否完备。这些环节决定了车架在三年、五年后的实际表现。
焊接工艺的升级没有终点。随着激光-电弧复合焊等新技术的成本下降,未来电动车车架有望在更轻的重量下实现更高的结构可靠性。阜宁万达车业也将持续在焊接参数数据库和在线监测系统上投入,让每一道焊缝都可追溯、可验证。