阜宁万达车业解析:电动自行车车业制造中的车架焊接工艺与质量控制要点
日期:2026-10-12
标签:车业制造,电动车,自行车,阜宁制造
一辆电动自行车骑上三五年,车架焊点开裂、异响、跑偏,问题往往不出在钢材本身,而是焊接工艺的稳定性。车架是电动车的骨骼,焊接则是把骨骼连接成整体的关节。焊接质量不过关,再好的管材也白搭。
焊接工艺:从手工到自动化的分水岭
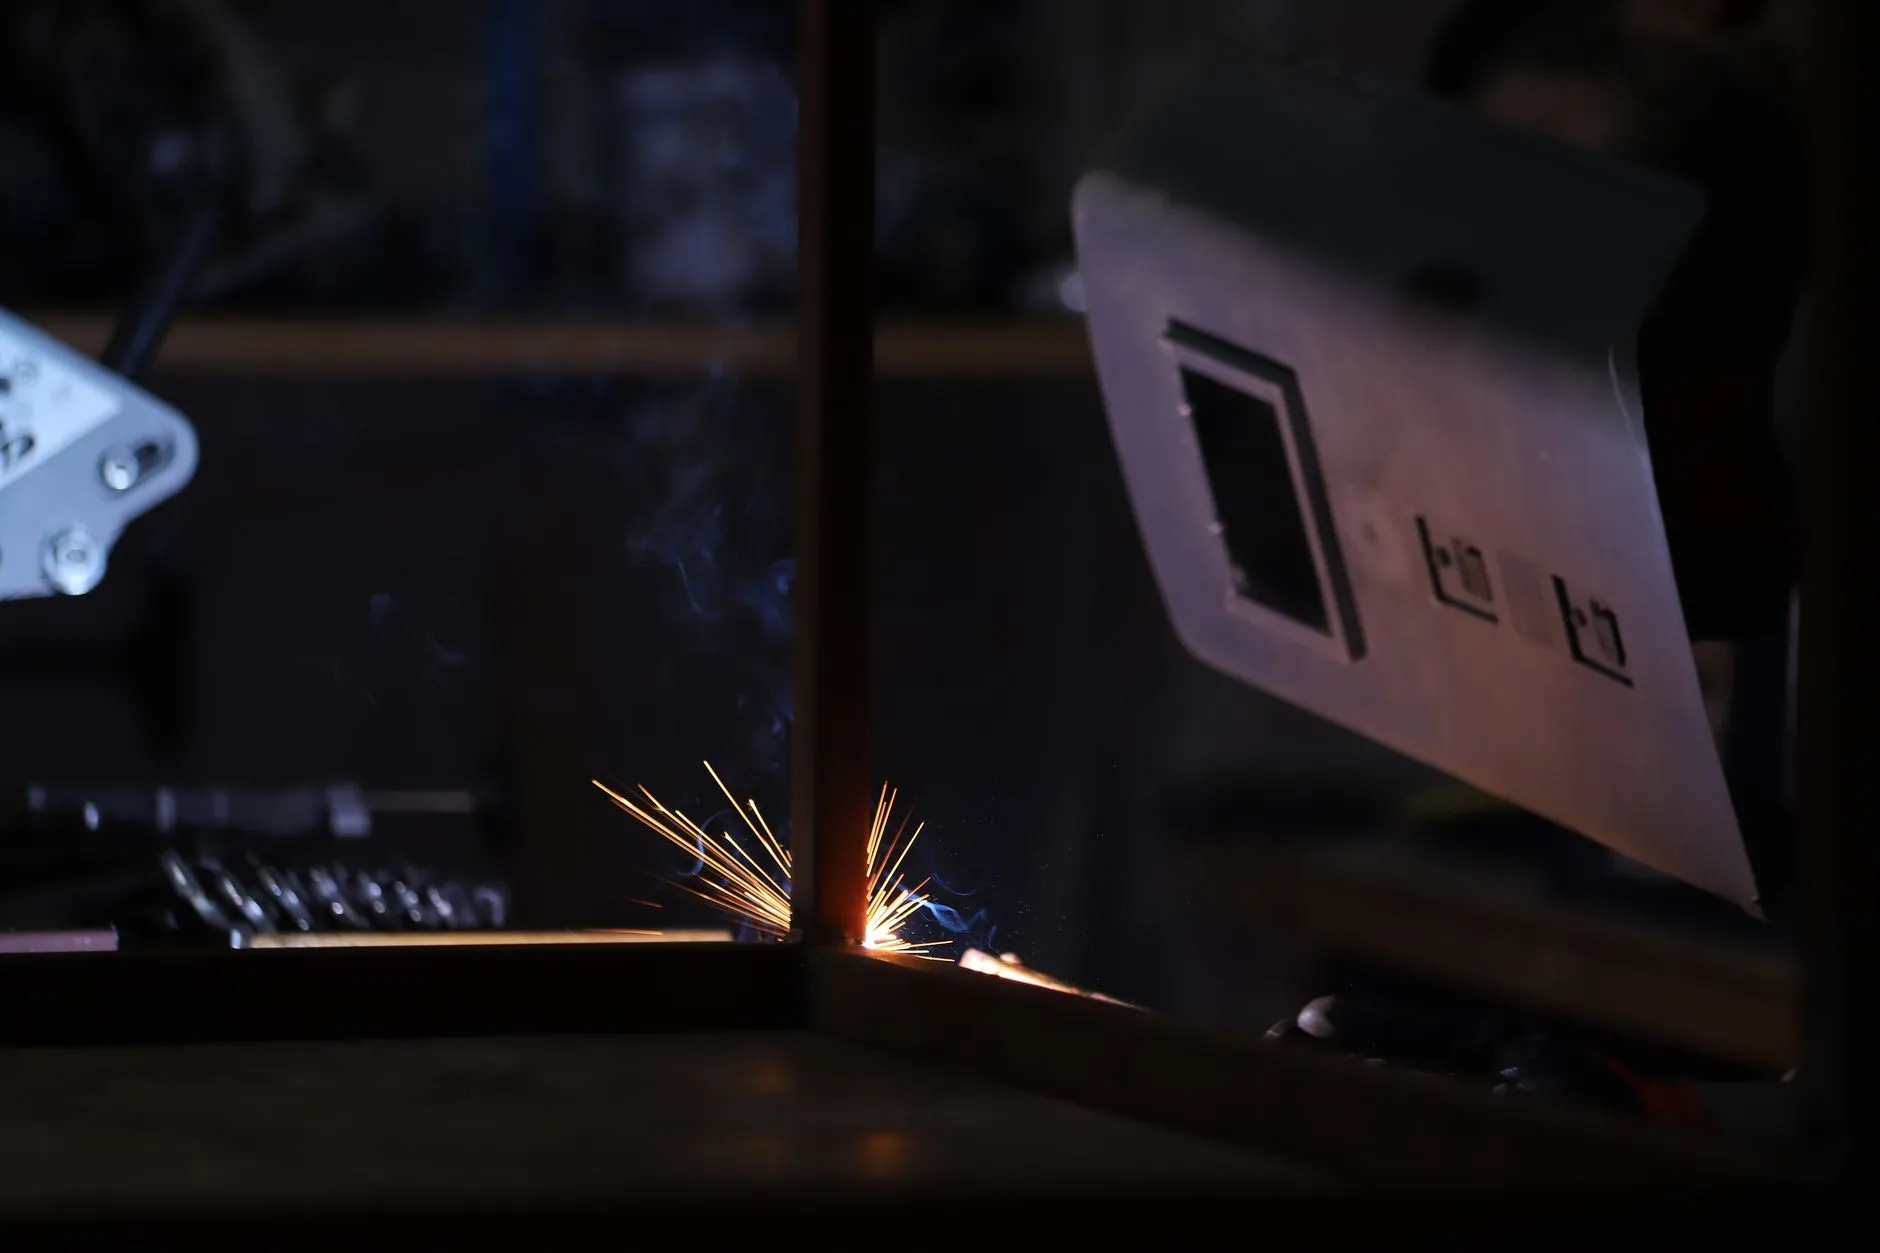
当前车业制造领域,车架焊接主要分为手工MIG焊、机器人MIG焊和激光焊三种路线。中小型电动车厂家仍以手工焊接为主,依赖焊工经验;而规模化自行车及电动车制造商已逐步导入六轴机器人焊接工作站,焊缝一致性大幅提升。
以阜宁本地产业链为例,阜宁制造的车架焊接正从半自动向全自动过渡。机器人焊接的热输入控制更精准,热影响区宽度可控制在2mm以内,相比手工焊减少约30%的变形量。
质量控制:三个必须盯住的环节
焊接质量不是最后检验出来的,是过程控制出来的。以下三个环节是阜宁万达车业在生产实践中总结的关键控制点:
- 焊前准备:管材坡口角度、间隙、表面清洁度直接决定熔深。坡口有油污或氧化皮,气孔率会飙升。
- 焊接参数:电流、电压、送丝速度、保护气流量需要匹配管壁厚度。1.5mm壁厚管材的MIG焊电流通常在80-120A区间。
- 焊后检测:目视检查焊缝成型、咬边、气孔;抽检做破坏性拉力测试和金相分析,确保熔深达标。
值得强调的是,车架焊接的变形校正同样关键。焊接顺序不合理,车架头管与五通的同轴度偏差可能超过1.5mm,直接影响骑行操控。
检测手段与趋势
除了传统的目视和破坏性测试,越来越多车业制造企业开始引入超声波探伤和X射线检测,对关键焊缝进行无损评估。数字化焊接电源还能记录每道焊缝的参数曲线,实现质量追溯。
从行业趋势看,激光焊接在高端电动车车架上的应用正在扩大——焊接速度可达MIG焊的3-4倍,热变形更小,适合薄壁管材。但设备投入较高,目前仍以机器人MIG焊为性价比最优解。
车架焊接没有捷径,参数、工装、人员、检测,每个环节都要落到实处。阜宁万达车业将持续在阜宁制造的工艺基础上打磨细节,让每一副车架都经得起路面的考验。