阜宁万达车业解析电动车制造中车架焊接工艺与质量控制要点
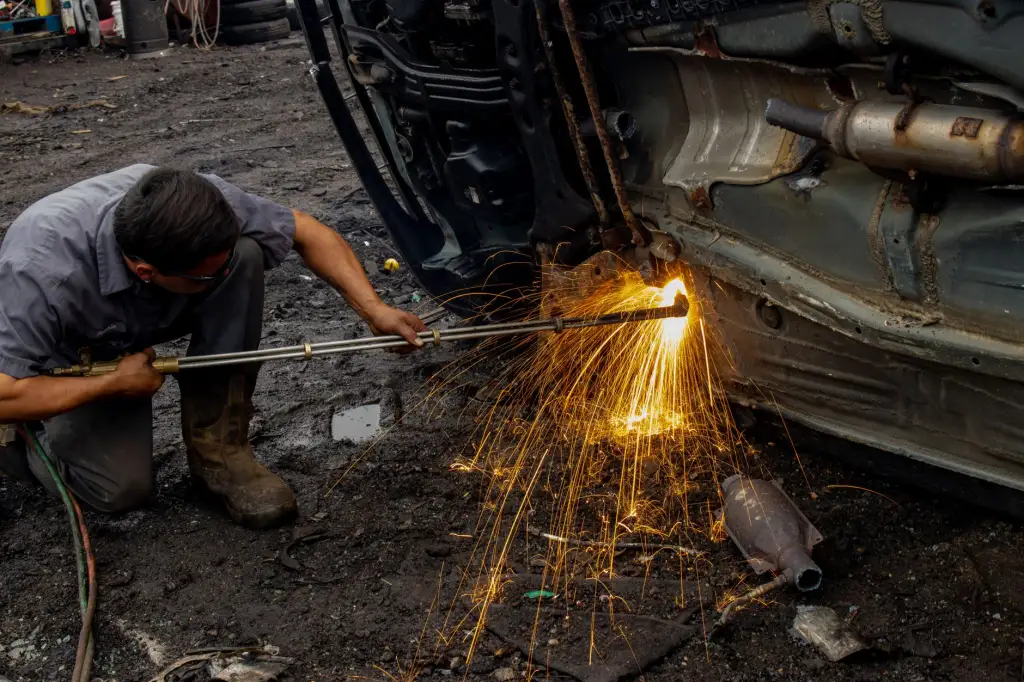
在阜宁制造的车架车间里,一批刚下线的电动自行车车架正在接受质检。工人用检具测量五通管与头管的平行度,偏差超过0.5mm的直接被挑出。这样的场景,在阜宁万达车业有限公司的生产线上每天都会重复。车架是电动车和自行车的骨骼,焊接工艺与质量控制直接决定了整车的安全性和骑行体验。
焊接变形:车架制造中最常见的"隐形杀手"
很多消费者不知道,一辆电动车在骑行中出现的跑偏、异响,根源往往不在电机或轮胎,而是车架焊接时产生的热变形。金属在高温焊接后冷却收缩,如果顺序和参数控制不当,车架的关键定位尺寸就会偏移。尤其是头管与五通管之间的同轴度,一旦超出公差范围,整车装配后前轮与后轮就不在同一条直线上,骑行时双手脱把会明显跑偏。
阜宁万达车业在车业制造实践中发现,变形问题集中在两个环节:一是焊接顺序不合理导致应力叠加,二是夹具刚性不足让工件在焊接中产生位移。这两个问题不解决,后续打磨和校正只能治标。
关键工艺参数与操作要点
车架焊接目前主流采用CO₂气体保护焊和氩弧焊两种方式。CO₂焊效率高、成本低,适合碳钢车架的大批量生产;氩弧焊热输入更集中,焊缝成型美观,多用于铝合金车架或高端自行车产品。无论哪种方式,以下参数都需要严格管控:
- 焊接电流与电压匹配:电流过大容易烧穿管壁,过小则熔深不足。以1.5mm壁厚的碳钢管为例,CO₂焊电流通常控制在80-120A区间。
- 焊接速度:速度过快会导致熔合不良,过慢则热影响区扩大,变形加剧。经验值是每分钟25-35cm。
- 保护气体流量:CO₂流量一般设定在10-15L/min,流量过低会产生气孔,过高则造成紊流同样影响保护效果。
- 焊丝伸出长度:控制在10-15mm为宜,过长会降低保护效果并增加飞溅。
实际操作中,焊工的手法一致性比参数设定更难保证。同一批车架,不同班次焊出的质量可能有明显波动。这也是为什么阜宁制造的车架企业在招工时格外看重焊工的稳定性和经验积累。
质量控制:从抽检到全检的进阶
传统的车架质检以抽检为主,但抽检的局限性在于——发现问题是概率事件。阜宁万达车业近年来逐步在关键工序引入全检机制,尤其是对焊缝强度的检测。具体手段包括:
- 目视检测:检查焊缝表面是否有裂纹、气孔、咬边等缺陷,这是最基础也最快速的一关。
- 尺寸检测:使用专用检具测量头管角度、五通高度、后叉开档等关键尺寸,确保装配互换性。
- 破坏性测试:定期抽样进行焊缝拉伸和弯曲试验,验证焊接强度是否达到设计要求。
- 疲劳测试:模拟实际骑行中的振动和冲击载荷,对车架进行数十万次循环测试。
值得关注的是,部分领先的电动车制造企业已开始尝试在焊接工位加装传感器,实时记录电流、电压和焊接速度,建立每道焊缝的数据档案。一旦后续检测发现问题,可以追溯到具体的焊接参数和操作人员。
对于中小型车业制造企业来说,全面数字化可能成本偏高,但至少可以做到两件事:一是固定焊接工艺参数并形成作业指导书,二是对焊工进行定期培训和考核。这两项基础工作做到位,车架质量的一致性会有明显提升。自行车和电动车的车架焊接没有捷径,把每一道焊缝的参数和顺序管住,质量自然就稳了。