电动自行车新国标实施后,阜宁车业制造企业如何调整生产工艺
电动自行车新国标(GB 17761-2018)全面落地后,整车重量、电机功率、蓄电池电压、脚踏骑行能力等硬性指标被重新划定,这对整条供应链的工艺能力提出了实打实的考验。对阜宁本地的车业制造企业来说,标准变了,工艺就得跟着变——不是简单换几个零件,而是从车架成型到整车装配的系统性调整。
一、车架结构与材料工艺的再平衡
新国标对整车质量上限的约束,直接压缩了车架用钢的余量。过去靠加厚管壁提升强度的做法行不通了,阜宁制造的车架车间普遍转向高强度钢与铝合金混合结构。管材壁厚从1.5mm下探到1.2mm的同时,需要通过增加加强筋布局和优化焊接接头形式来补偿刚度。焊接工艺上,脉冲MIG焊替代传统连续焊,热输入更集中,热影响区变形量能控制在0.3mm以内,这对后续装配的同轴度很关键。
二、电气系统的集成化与一致性控制
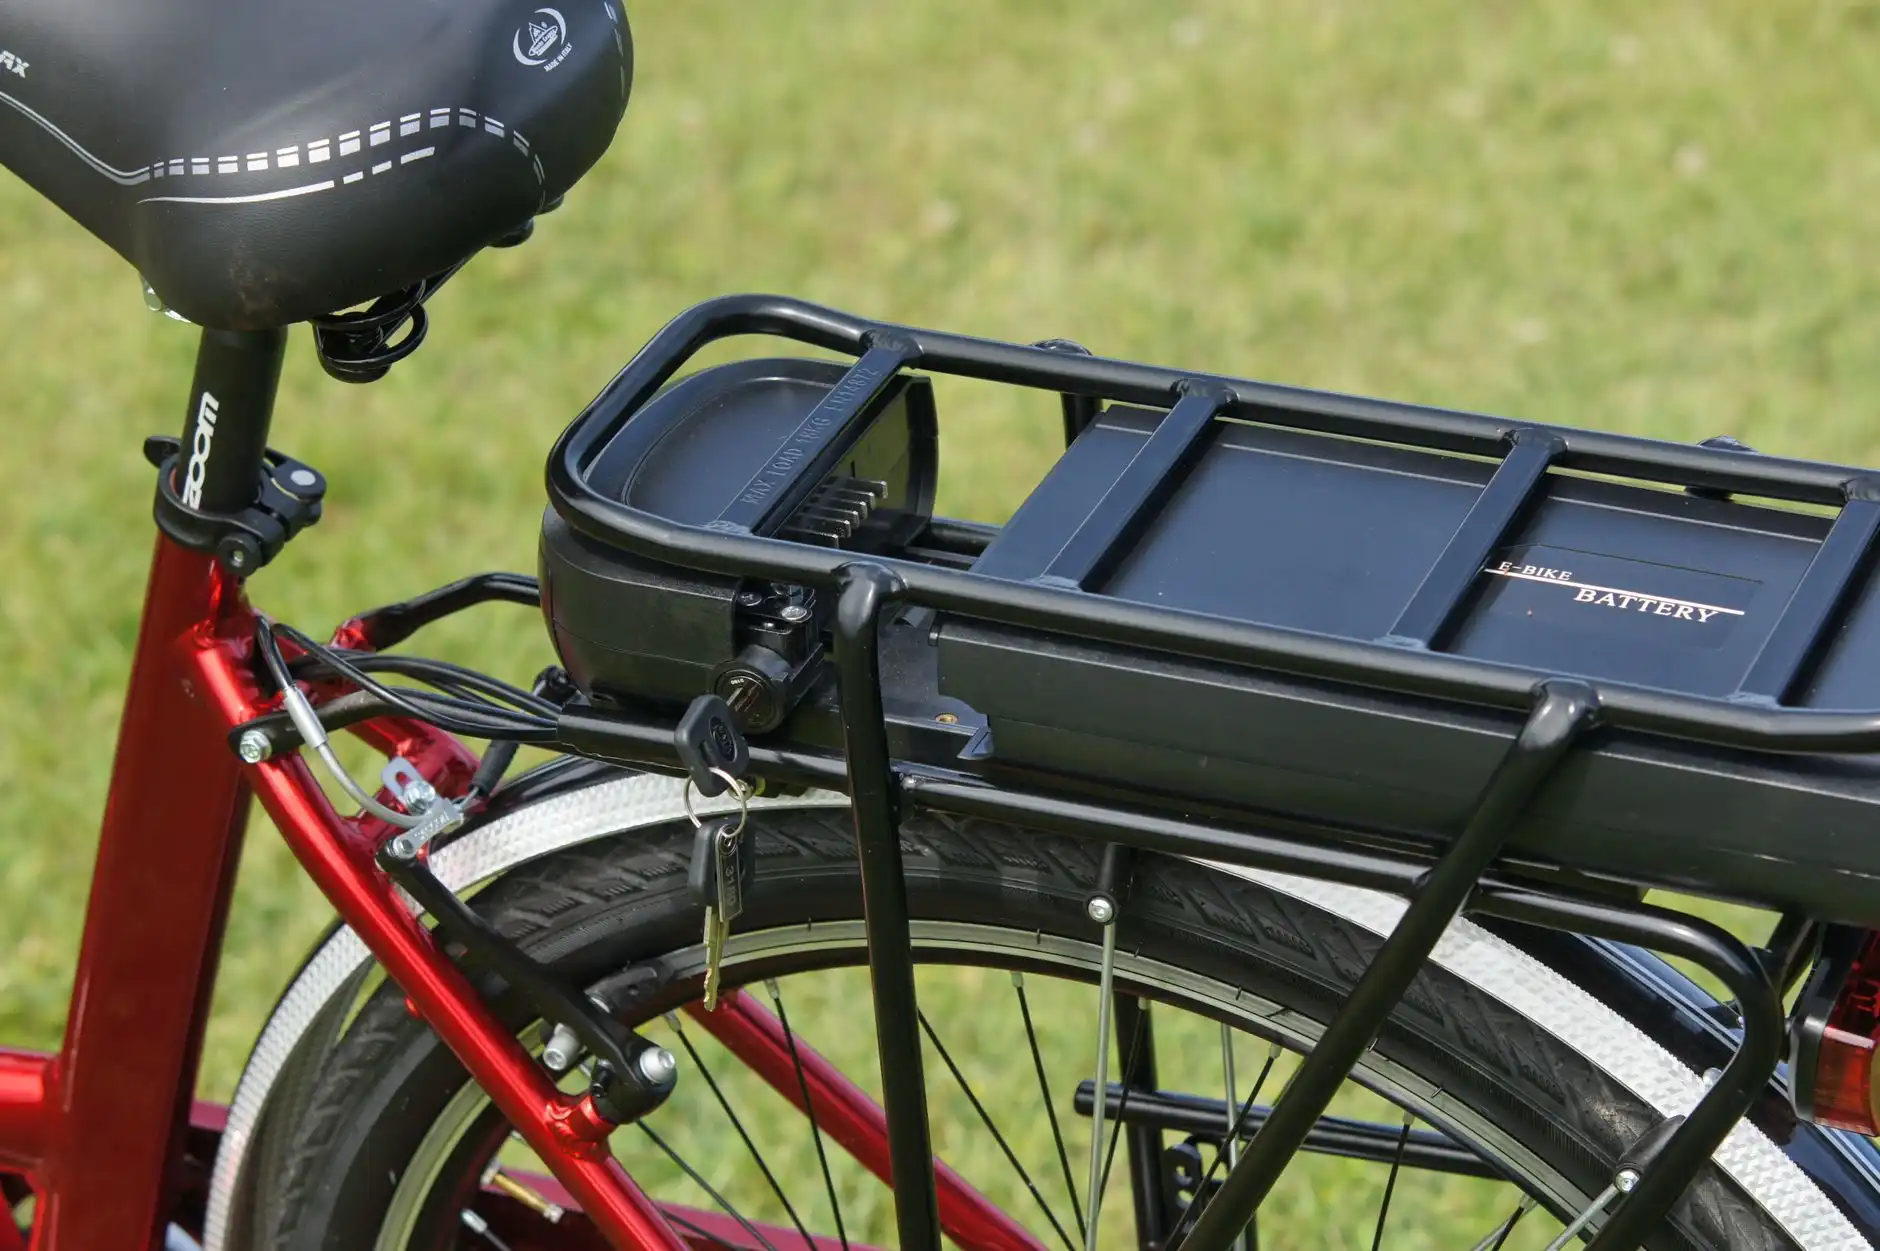
蓄电池标称电压不超过48V、电机额定连续输出功率不超过400W,这两条硬指标倒逼电气系统走向高度集成。控制器、仪表、线束的布置不再是“塞进去能用就行”,而是要按整车线束走向做模块化预装。具体调整集中在几个方面:
- 线束预制化:按车型定制长度和端子,减少装配现场的剪裁与压接工序,降低虚接故障率;
- 电池仓结构强化:电池组的防震垫块由两点支撑改为四点均布,应对颠簸路况下的连接件疲劳;
- 电机与控制器匹配标定:出厂前逐台做限流点与欠压保护的一致性校准,避免批次性偏差。
这些调整看似细碎,但直接决定了整车的一致性和返修率。阜宁万达车业在电动车产线改造中,把电气预装工位前移,单台装配节拍反而缩短了约8%。
三、检测环节的前置与数据化
新国标增加了防篡改、阻燃性能等要求,传统的下线抽检模式已经不够用。车业制造企业需要把检测节点前移到工序内部——车架下线做尺寸全检,电气模块预装后做通电老化工序,整车装配完成再做制动与灯光联调。阜宁制造基地的做法是给关键工位配便携式扭矩记录仪和绝缘电阻测试仪,数据实时上传,形成单车可追溯档案。这样一来,自行车产品的合规性不再依赖最终检验的“把关”,而是嵌入到每道工序里。
从实际落地效果看,工艺调整带来的不只是合规。阜宁万达车业在完成产线适配后,整车一次交检合格率提升了近6个百分点,车架焊接返修率下降明显。对车业制造企业而言,新国标不是一道坎,而是一次把工艺标准化、数据化做扎实的机会——谁先把工序能力稳住,谁就能在下一轮电动车与自行车市场的交付竞争中占到先手。