阜宁万达车业解析电动自行车核心部件选材与装配工艺要点
日期:2026-09-17
标签:车业制造,电动车,自行车,阜宁制造
在电动自行车行业摸爬滚打多年,阜宁万达车业有限公司的技术团队有一个共识:一辆车的品质高低,往往在选材和装配阶段就已经决定了七成。作为扎根阜宁制造产业带的车业制造企业,我们每天接触大量电动车与自行车零部件的匹配测试,也见证了不少因选材偏差或装配疏忽导致的市场返修案例。本文从实操角度,拆解电动自行车核心部件的选材逻辑与装配工艺要点。
一、车架与电机:选材决定整车基因
车架是电动车的骨骼。目前主流方案中,6061铝合金与高碳钢是两种最常见的管材选择。铝合金密度约为钢的三分之一,在同样刚度需求下可减轻整车重量15%-20%,但焊接工艺窗口窄,热处理不到位容易在焊缝热影响区产生微裂纹。我们建议对铝合金车架进行T6固溶处理+人工时效,硬度可达HB95以上。
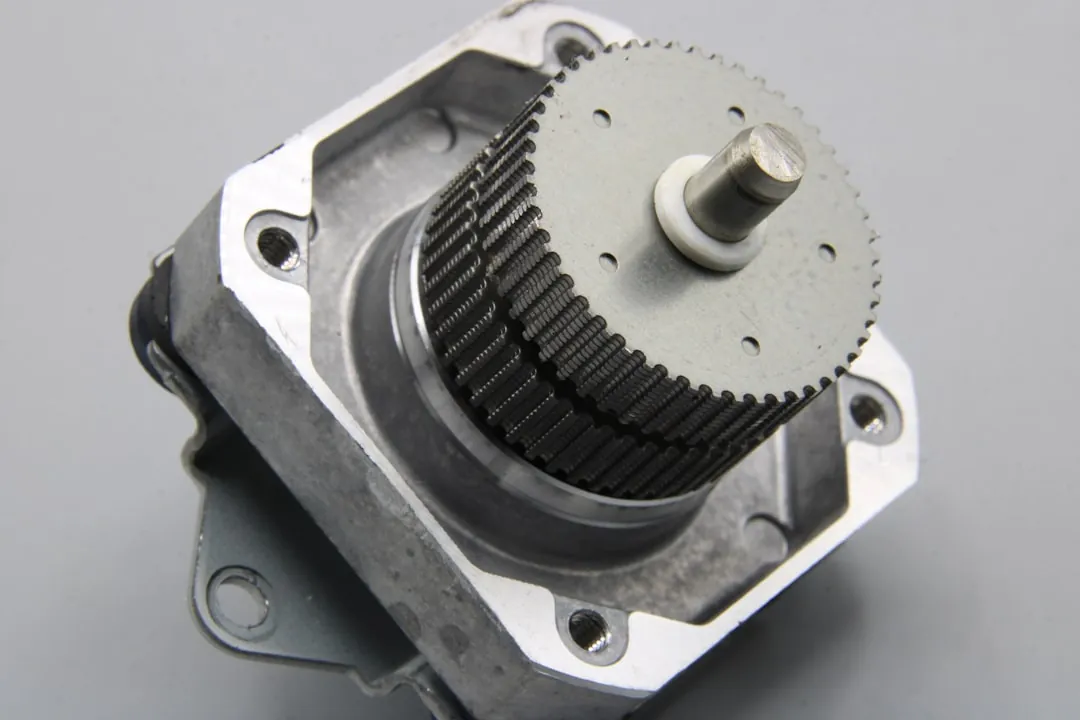
电机选材同样关键。轮毂电机的定子铁芯多采用0.35mm厚硅钢片叠压,叠压系数低于0.95会明显增加涡流损耗,直接影响续航表现。磁钢方面,钕铁硼N38SH牌号在150℃环境下仍能保持稳定磁通,适合长时间爬坡工况。
二、装配工艺中的三个关键控制点
选材到位只是第一步,装配精度才是量产一致性的保障。以下三个环节最容易被忽视:
- 轴承压装力控制:轮毂电机轴承压装力应控制在2.5-4kN之间。压力过小导致游隙偏大,骑行时出现异响;压力过大则压溃滚道,轴承寿命骤降。我们产线采用伺服压机实时记录力-位移曲线,每台车数据可追溯。
- 线束接插件防水处理:电动车控制器接插件需达到IP67防护等级。装配时在端子压接后加涂硅胶密封脂,再扣合防水栓,可有效抵御雨季骑行时的水汽侵入。
- 刹车碟片偏摆量:碟刹系统安装后,碟片端面跳动应≤0.15mm。超差会引起周期性摩擦异响,严重时导致制动抖动。
在阜宁制造基地,我们将上述参数纳入每班次首件检验清单,确保工艺执行不漂移。
三、常见问题与排查思路
市场反馈中,「新车续航不达标」和「骑行中突然断电」是两类高频问题。前者多半与电机效率或电池组一致性有关——建议用直流内阻测试仪筛查电芯,内阻偏差超过10%的模组直接剔除。后者则常因控制器与电机霍尔线序不匹配,装配时用示波器确认霍尔换相信号即可快速定位。
电动自行车制造是一项系统工程,从管材入库到整车下线,每个环节的工艺纪律都直接影响终端体验。阜宁万达车业有限公司持续在车业制造领域深耕,围绕电动车与自行车产品线不断优化选材标准与装配规范,也欢迎同行交流指正。