阜宁万达车业解析:电动自行车车业制造中的车架焊接工艺要点
日期:2026-09-26
标签:车业制造,电动车,自行车,阜宁制造
在电动自行车与电动车的生产链条中,车架是承载一切的核心骨骼。走进任何一家成规模的车业制造工厂,焊接车间的火花与节奏往往最能反映其工艺水准。阜宁制造近年来在两轮出行领域频频发力,焊接作为车架成型的关键环节,其质量直接决定了整车的安全冗余与骑行体验。
为什么焊接是车架制造的"分水岭"
很多消费者只关注电池续航和电机功率,却忽略了一个事实:车架焊缝的疲劳强度,往往比管材本身的强度更早到达极限。电动车在颠簸路面行驶时,焊接接头处承受的是交变载荷,一旦出现未熔合、气孔或咬边,应力集中会成倍放大,断裂风险随之陡增。
这也是为什么同样是自行车车架,不同工厂出品的使用寿命能相差数年。焊接不是简单的"把管子连起来",而是一场对热输入、冷却速度和材料相变的精密控制。
主流焊接工艺的对比与选择
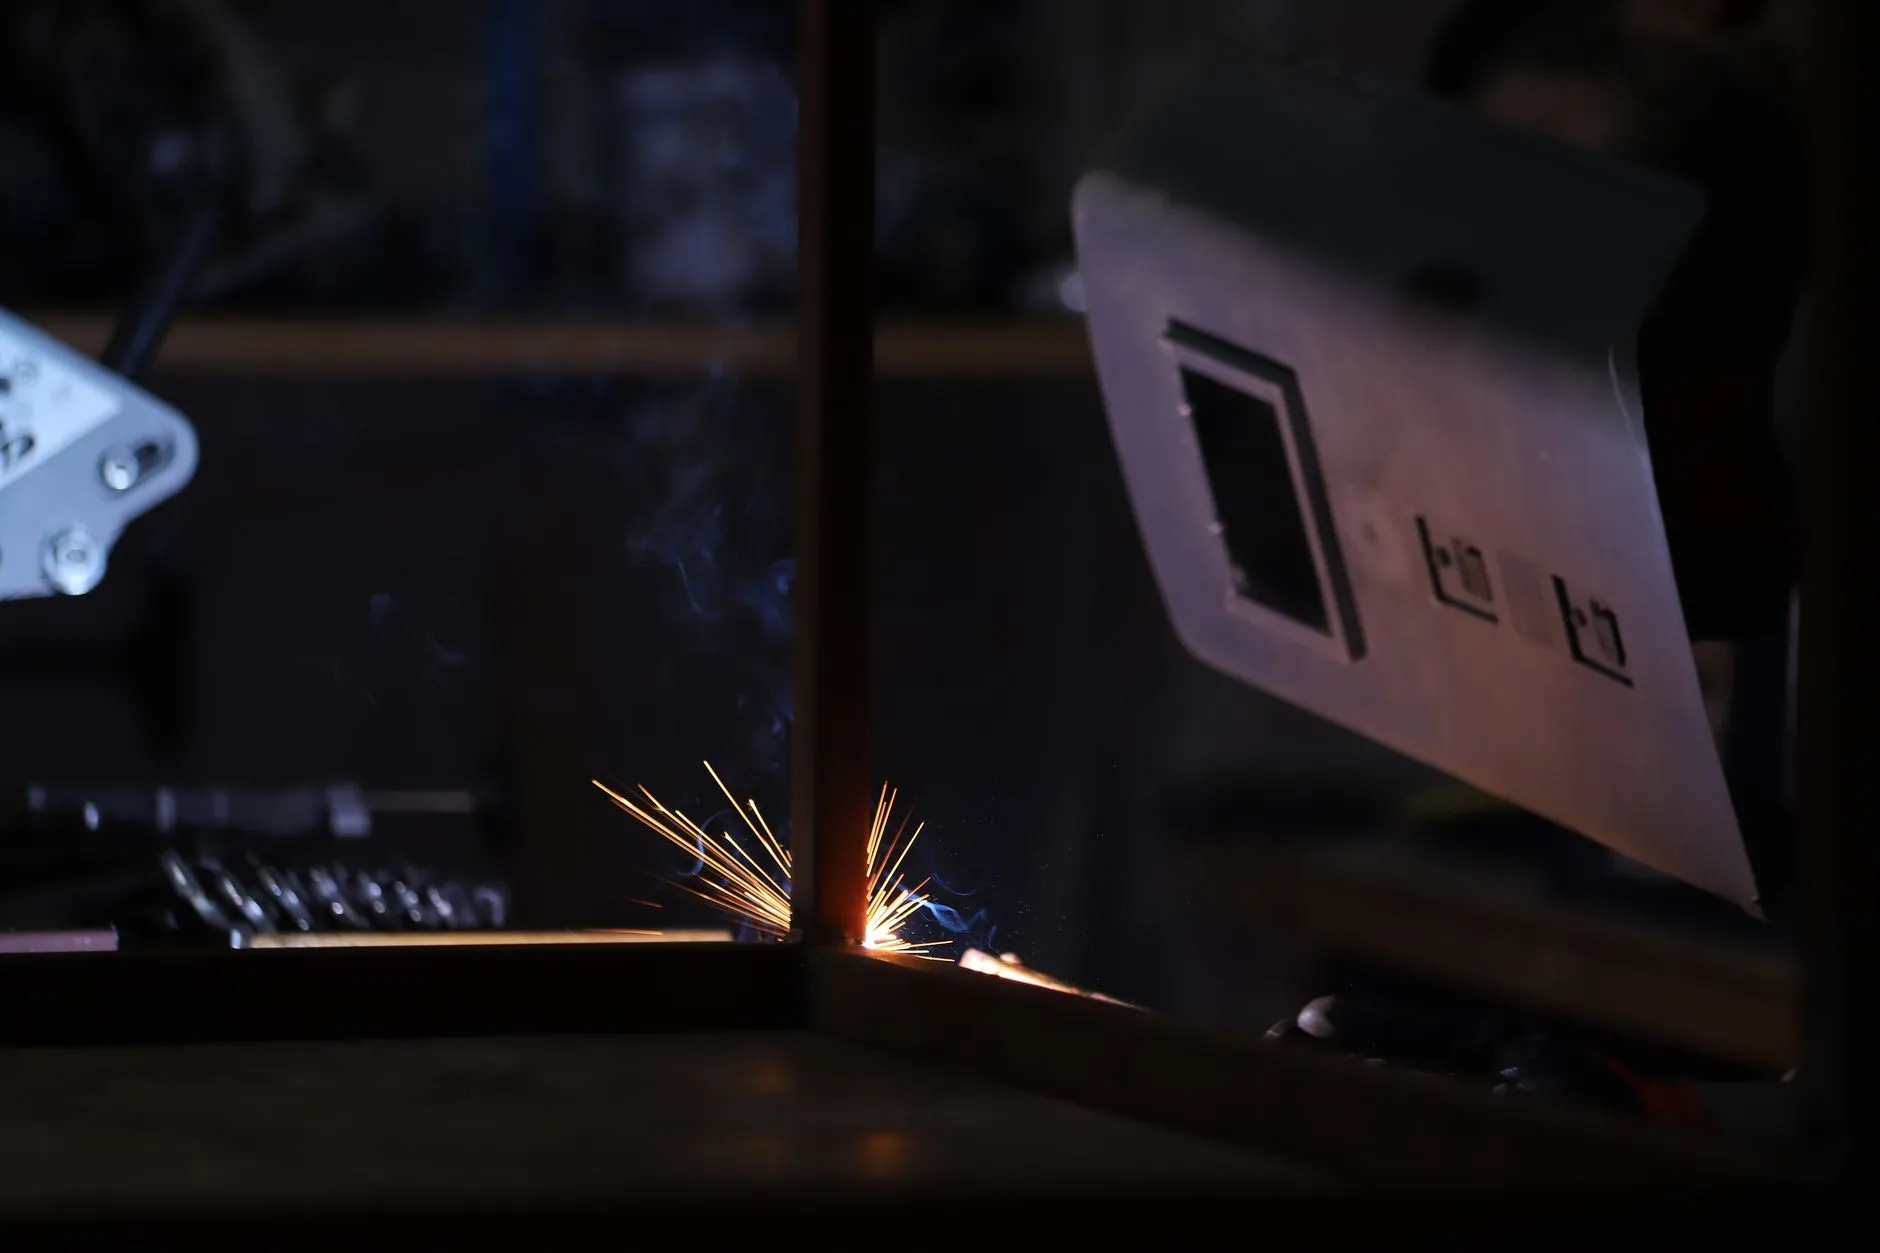
目前车架焊接以氩弧焊(TIG)和二氧化碳气体保护焊(MIG/MAG)为主,部分高端铝合金车架会采用搅拌摩擦焊或激光焊。它们各有适用场景:
- TIG焊:热输入可控、焊缝美观,适合薄壁管材与铝合金车架,但对操作者技能依赖高,效率偏低。
- MIG焊:熔敷效率高、适合批量生产,碳钢车架中应用广泛,但热影响区较宽,需控制变形。
- 激光焊:精度极高、变形小,设备投入大,多见于高端电动车或自动化产线。
阜宁万达车业在实际生产中,会根据车架材质与目标车型匹配工艺。例如通勤类电动车多采用碳钢MIG焊配合工装夹具控制形变,而轻量化锂电自行车则偏向TIG焊以保证焊缝致密性。
焊接变形:最容易被低估的敌人
焊接热输入不均匀,会让车架产生收缩与翘曲。头管与五通的位置偏差超过1.5毫米,整车就会出现跑偏、轮胎偏磨。解决思路并不神秘,但需要系统性执行:
- 使用刚性工装夹具,在焊接过程中对关键定位点进行约束;
- 采用对称焊接顺序,平衡左右两侧的热量分布;
- 焊后自然冷却或进行去应力处理,避免急冷导致裂纹。
这些细节听起来枯燥,却是阜宁制造在车业制造领域积累口碑的底层逻辑。
从焊后检验看品质底线
焊缝外观检查只能发现表面缺陷,真正的隐患藏在内部。成熟工厂会采用超声波或X射线抽检,配合疲劳试验台模拟实际路况。对于电动车而言,车架还需通过振动测试与超载测试,确保在载重与高速工况下不出现结构性失效。
焊接工艺没有捷径,它考验的是设备、人员与质量体系的长期磨合。自行车与电动车的车架制造,说到底是在每一道焊缝里兑现对骑行者的安全承诺。