阜宁万达车业解析电动车车架焊接工艺与质量控制要点
日期:2026-09-27
标签:车业制造,电动车,自行车,阜宁制造
在电动车与自行车的整车结构中,车架是承载重量、传递动力与吸收冲击的核心部件。焊接作为车架成型的关键工序,直接决定了整车的结构强度与使用寿命。阜宁万达车业有限公司扎根阜宁制造产业带多年,在车业制造领域积累了丰富的焊接工艺经验,本文将围绕电动车车架焊接的技术要点与质量控制展开分析。
一、主流焊接工艺及其适用场景
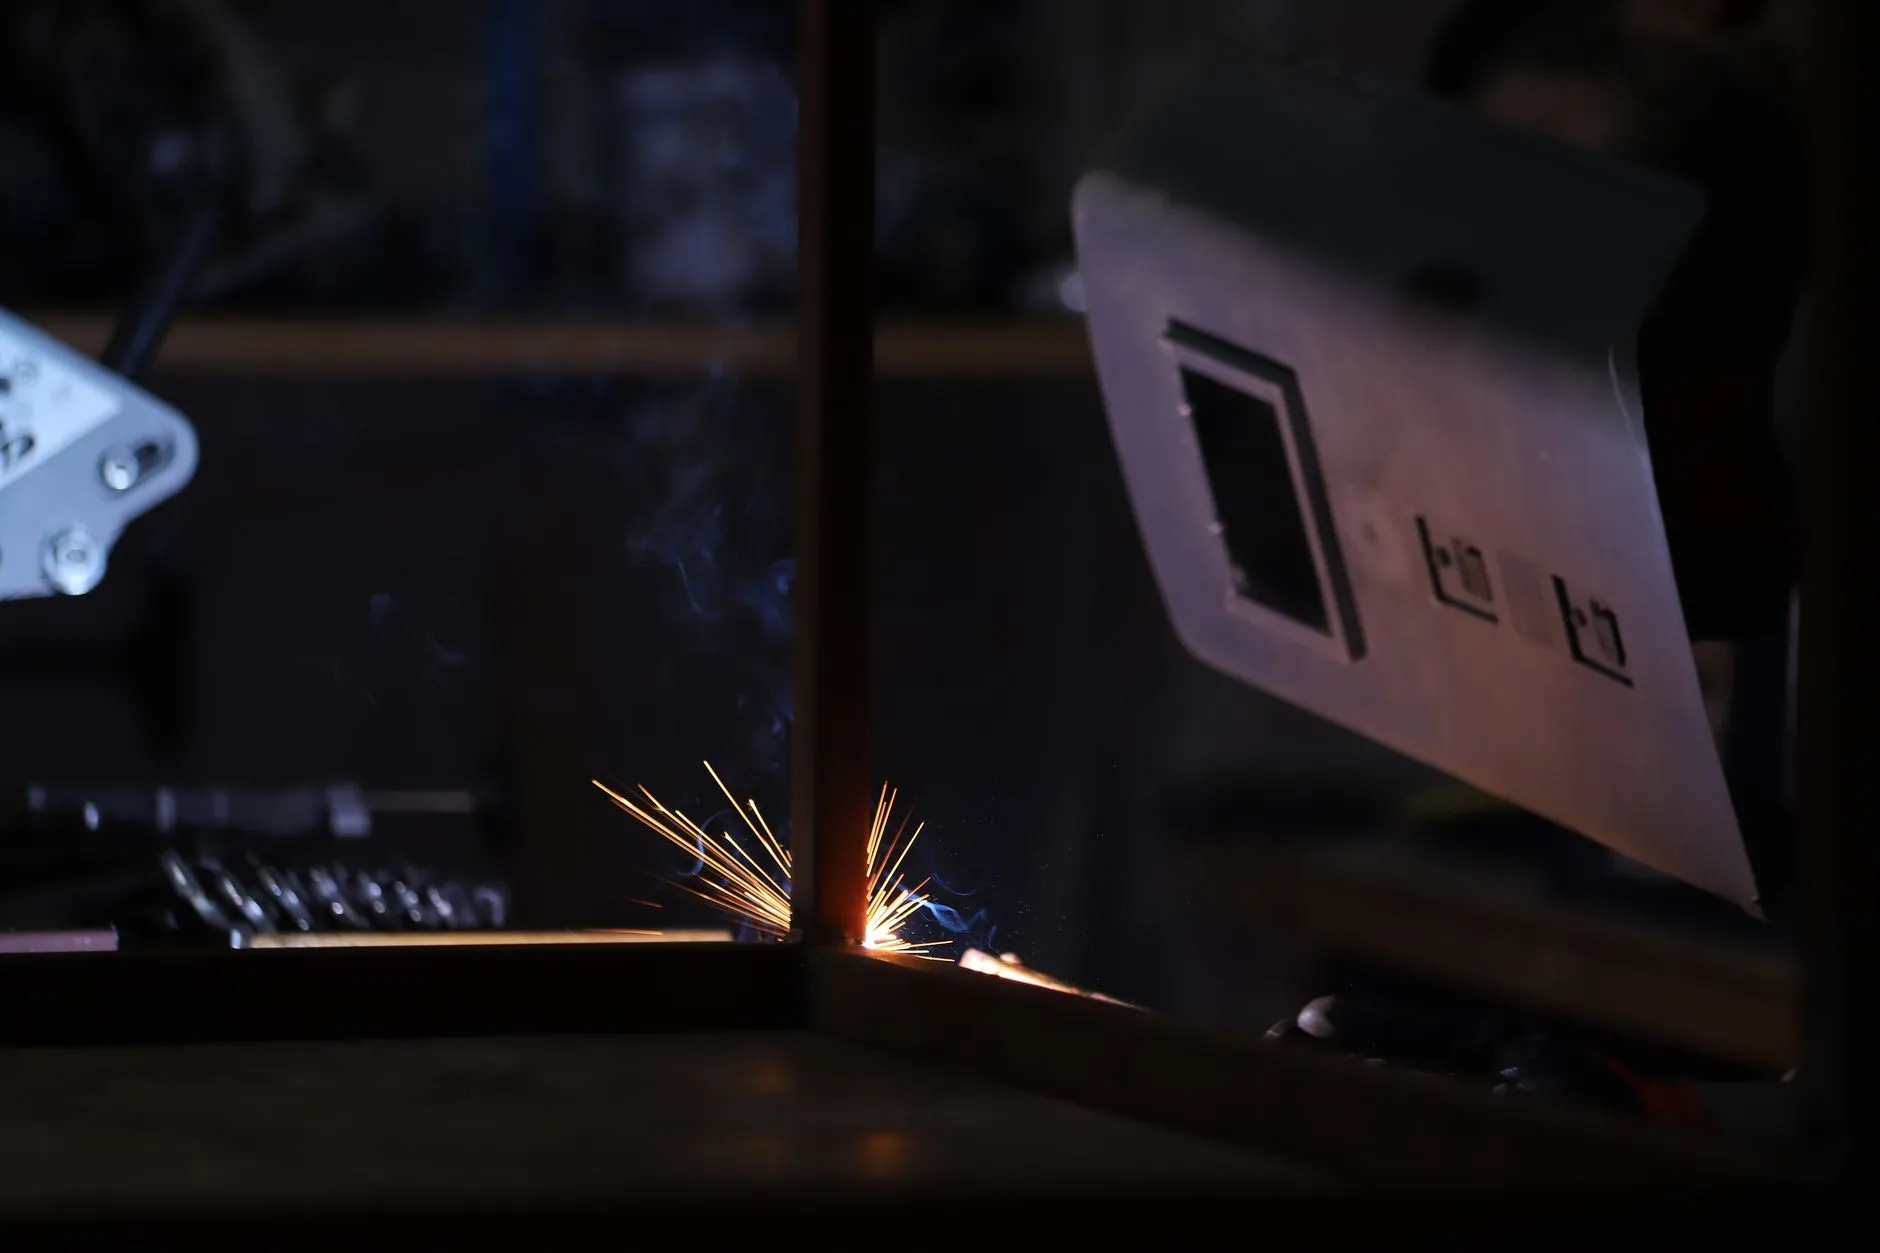
目前电动车与自行车车架制造中,常用的焊接方式包括CO₂气体保护焊、氩弧焊(TIG)以及近年来逐步推广的激光焊接。不同工艺在热输入、焊缝成型和效率上差异明显:
- CO₂气体保护焊:效率高、成本低,适合碳钢车架的大批量生产,但热影响区较大,焊后需注意变形校正。
- 氩弧焊:电弧稳定、焊缝美观,多用于铝合金车架及高端自行车车架,对操作人员技能要求较高。
- 激光焊接:热输入集中、变形小,在薄壁管材连接中优势突出,但设备投入较大,目前多见于中高端电动车产线。
二、焊接质量控制的关键环节
焊接质量并非只取决于焊工手法,而是一个从材料到检验的系统工程。在阜宁制造的实际产线中,以下几项控制要点尤为关键:
- 管材预处理:焊前必须清除管口油污、氧化皮与水分,铝合金件还需在规定时间内完成焊接,避免氧化膜再生影响熔深。
- 工装夹具精度:夹具定位偏差超过0.5mm就可能导致车架对称度超差,直接影响骑行操控感。
- 焊接参数管理:电流、电压、气体流量与焊接速度需按管壁厚度匹配,薄壁管建议采用脉冲焊接控制热输入。
- 焊后处理:包括焊缝打磨、应力消除与必要的热处理,对铝合金车架而言,焊后时效处理不可省略。
常见缺陷与排查思路
生产中较易出现的问题包括气孔、咬边、未熔合与焊穿。气孔多与保护气体纯度或流量不足有关;咬边往往源于电流过大或运条角度不当;未熔合则需检查坡口设计与焊接速度是否匹配。建立首件检验与抽检记录制度,能有效将缺陷率控制在合理范围内。
三、从工艺到体系:质量控制的延伸
对于电动车和自行车这类涉及骑行安全的交通工具,焊接质量控制不能停留在单道工序。阜宁万达车业在车业制造实践中推行焊工资质认证、焊接工艺评定(WPS/PQR)以及焊缝无损检测三位一体的管理方式。针对关键受力节点,如头管与下管的连接处,还会增加疲劳测试与破坏性抽检,以验证焊接接头的实际承载能力。
随着电动车轻量化与高端化趋势加快,车架焊接正朝着更低热输入、更高自动化程度的方向演进。对于采购方而言,了解供应商的焊接工艺水平与检测能力,是判断车架品质的重要依据。阜宁制造产业链的成熟配套,也为本地车业制造企业在工艺升级与成本控制之间提供了更大的腾挪空间。