阜宁万达车业电动车制造工艺解析:从车架焊接到整车装配的质量控制
一辆电动车的品质,往往在焊接火花溅起的那一刻就已经决定了大半。在阜宁万达车业有限公司的生产车间里,从一根钢管到一辆完整的电动车或自行车,需要经过数十道工序的层层把关。对于普通消费者而言,了解这些工艺细节,不仅能帮助判断产品优劣,也能在选购时多一份理性参考。本文以车业制造的实际流程为线索,拆解电动车从车架焊接到整车装配的质量控制要点。
车架焊接:承载力的起点
车架是电动车和自行车的骨骼,承受着骑行者的重量、路面冲击以及电机扭矩带来的复合应力。阜宁制造的车架焊接工艺通常采用CO₂气体保护焊与氩弧焊相结合的方式。前者效率高,适合大批量生产;后者热影响区小,焊缝更美观,多用于高端车型的关键连接部位。
焊接质量的核心在于三个变量:电流稳定性、焊接速度、保护气体流量。电流波动超过±5%就可能导致虚焊或烧穿。有经验的车业制造企业会在焊机上设置参数锁定,防止操作工随意调整。
涂装与前处理:防锈的隐形防线
焊接完成后的车架要经过酸洗、磷化、电泳、喷粉等多道表面处理。很多消费者只关注漆面颜色,却忽略了前处理对防锈能力的决定性作用。磷化膜厚度一般控制在2-5μm,膜层过薄附着力不足,过厚则容易脆裂。
电泳涂层是电动车车架防锈的关键屏障。好的电泳工艺能做到内外壁均匀覆盖,盐雾测试超过500小时不出现红锈。对于经常在潮湿环境使用的自行车和电动车来说,这一步的品控直接关系到车架寿命。
整车装配中的扭矩管理
装配环节最容易被忽视的是螺纹紧固扭矩。车把、鞍座、刹车、电机轴等部位的螺栓如果扭矩不足,骑行中可能松动;扭矩过大则会损伤螺纹或导致部件开裂。规范的车业制造企业会为每个紧固点设定标准扭矩值,并使用定扭矩扳手或电批。
- 车把锁紧扭矩:通常18-25N·m,过低会转向打滑,过高会压溃管壁
- 刹车夹器扭矩:6-8N·m,需保证制动时不位移
- 电机轴螺母:40-60N·m,防止电机窜动
这些数值并非随意设定,而是经过台架振动测试和路试验证后固化下来的工艺参数。
下线检测:每一辆都要过三关
整车装配完成后,阜宁制造的生产线通常要经过三道基础检测:电气安全测试(绝缘电阻、耐压)、制动性能测试(干态和湿态制动距离)、路试(实际骑行检查异响、操控、助力响应)。部分企业还会增加淋雨测试和振动模拟,模拟恶劣使用场景。
以制动测试为例,国标要求电动自行车干态制动距离不超过4米(车速20km/h),但内控标准往往更严。有追求的车业制造企业会把内控线定在3.2米以内,留出安全余量。
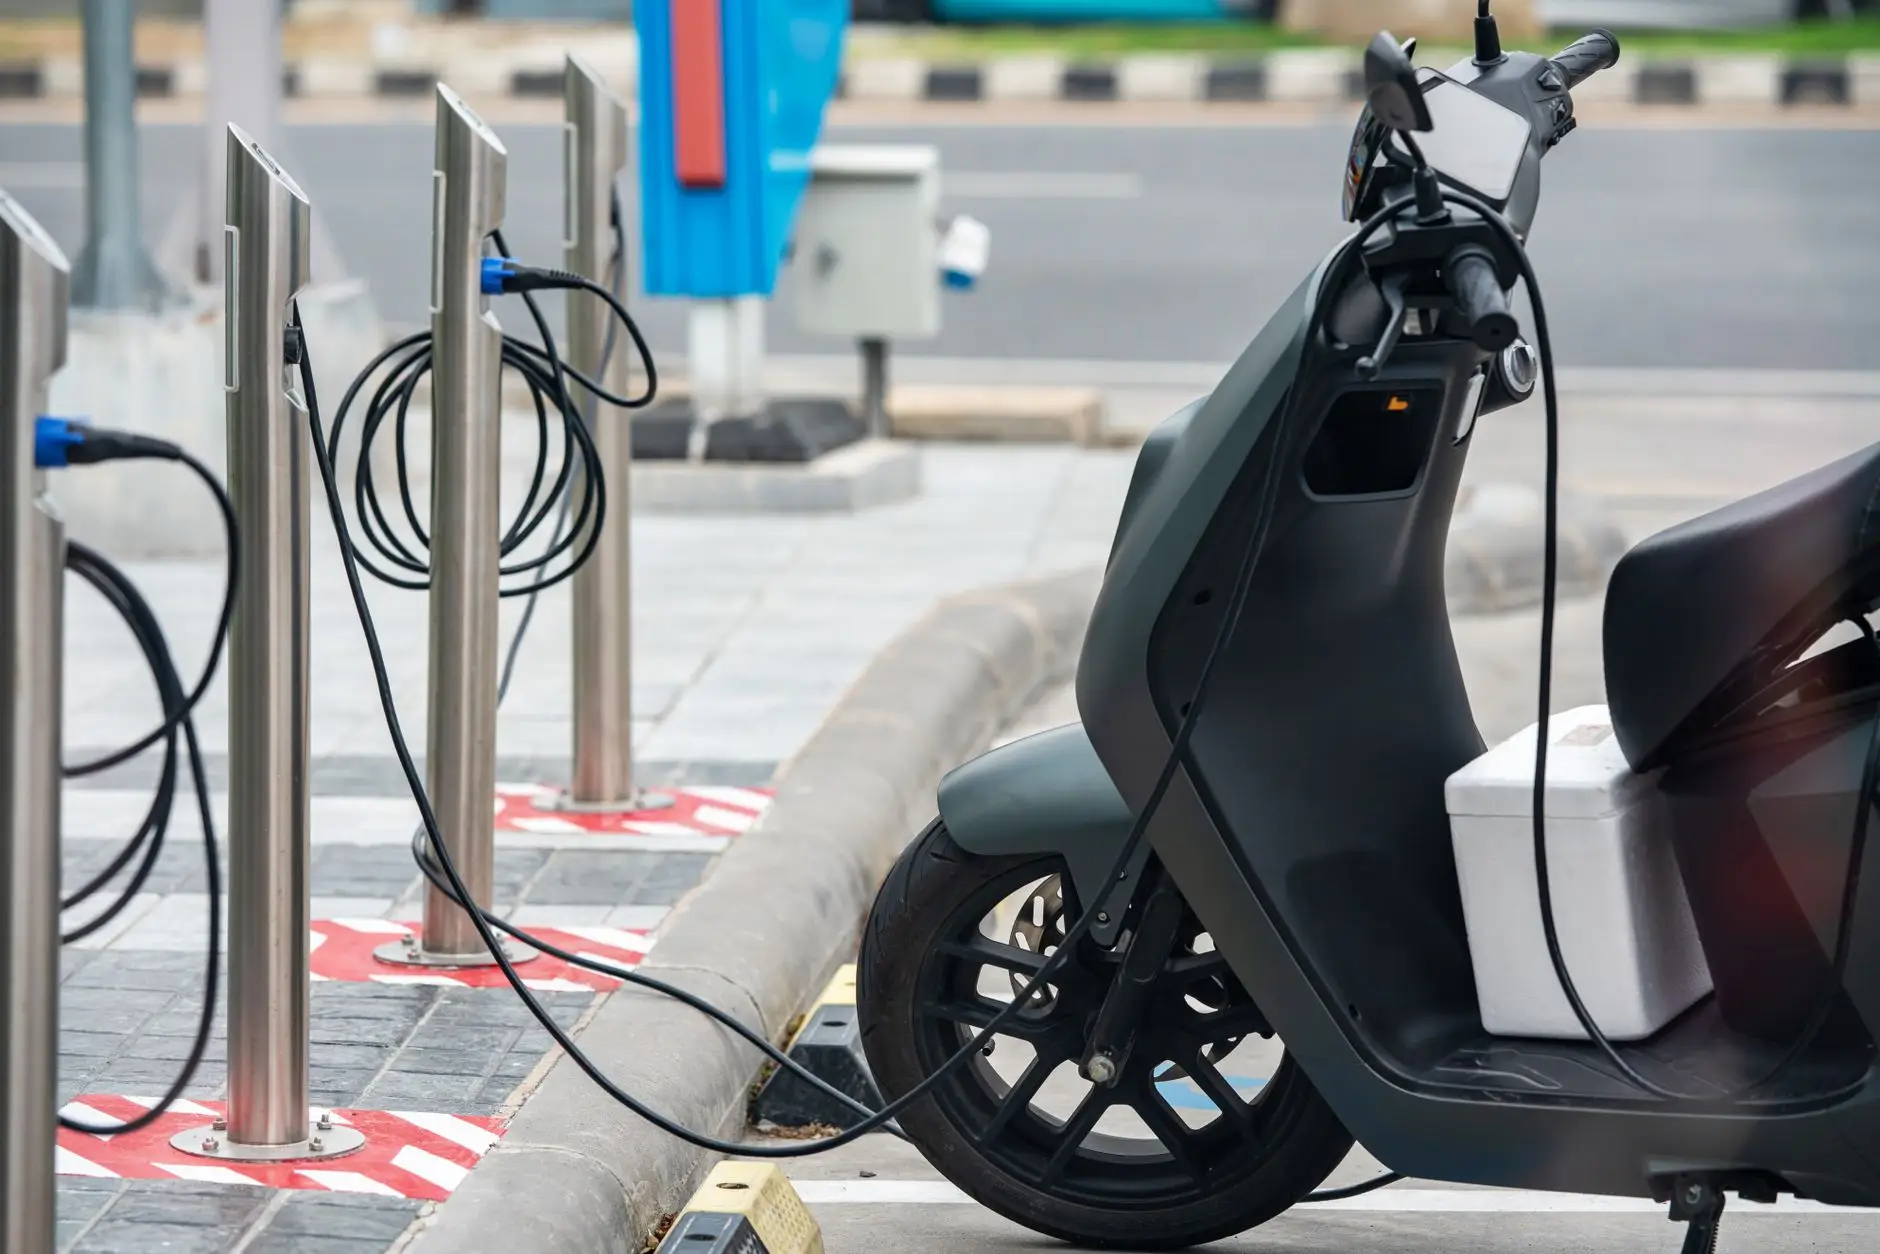
从焊接火花到整车下线,电动车和自行车的制造是一条环环相扣的质量链。任何一个环节的参数失控,都会在最终产品上留下隐患。阜宁万达车业有限公司在阜宁制造基地的实践中,将焊接参数、涂装膜厚、装配扭矩、检测数据全部纳入过程记录,做到每辆车的关键工序可追溯。对于采购方和经销商而言,考察一家车业制造企业的能力,不妨从这几个工艺节点入手,比只看外观和价格更能判断真实水平。