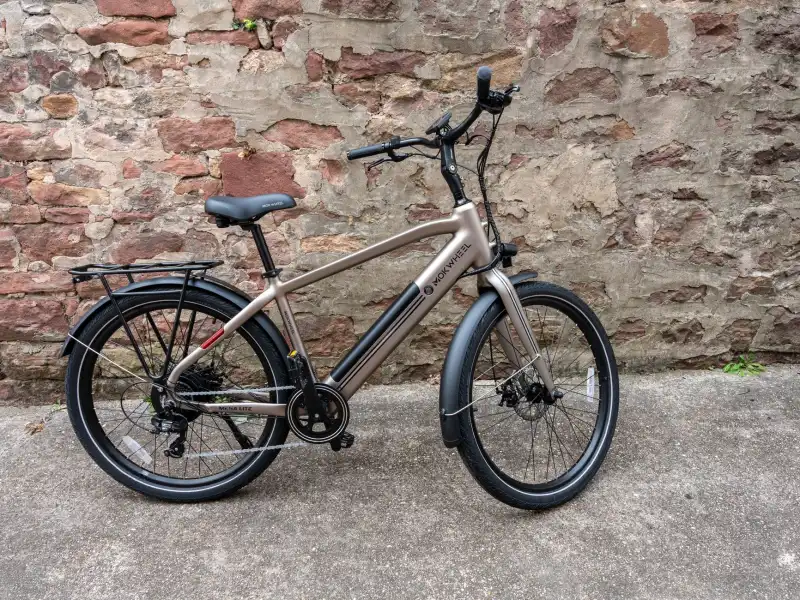
电动自行车新国标实施后,车业制造企业如何调整生产工艺与配套方案
2024年以来,电动自行车新国标(GB 17761-2024)的落地节奏明显加快,整车重量、塑料件占比、电气安全、防篡改等指标被重新划线。对车业制造企业来说,这不是一次简单的“换标”动作,而是从车架平台、焊接工装到线束配套的系统性重排。阜宁制造集群里不少工厂已经感受到压力:老平台沿用越多,返工成本越高。
新国标到底改了哪些“硬约束”
与旧版相比,新国标对整车塑料件质量占比提出更严格的上限,同时强化了电池组、控制器、限速装置的防篡改要求。技术逻辑很直接——限制非金属件的燃烧负荷,堵住“解码提速”的灰色空间。落到工艺上,意味着车架结构要更紧凑,塑料覆盖件要让位于金属件或阻燃改性材料,控制器与电机的通信协议也要重新标定。
另一个容易被忽视的点是电气安全:线束的阻燃等级、接插件的防误插结构、电池仓的散热路径都被纳入考量。对电动车整车厂而言,配套方案的调整往往比车架改动更费工夫。
工艺调整的三个实操方向
车架平台轻量化与结构补强同步走。塑料件减重后,车架要承担更多外观与承载功能。阜宁制造企业普遍采用的办法是提高高强度钢占比,配合局部加强片,焊接工装需重新设计定位基准,避免因结构变化导致尺寸链偏移。
塑料件替代与阻燃改性。覆盖件从普通PP转向阻燃PP或PC/ABS合金,模具收缩率和注塑窗口都要重新试模。建议按部件燃烧风险分级替换,优先处理电池仓周边和线束护套。
- 建立来料阻燃等级台账,逐批抽检垂直燃烧性能
- 控制器、仪表接插件统一防呆结构,杜绝错插
- 限速与电池识别逻辑写入固件,出厂前做防篡改验证
配套方案的协同验证。电机、控制器、电池包来自不同供应商时,通信协议和过流保护阈值必须联调。车业制造环节应把“整车级”测试前置,而不是等总装下线再排查。
调整前后的关键指标对比
以阜宁制造某款通勤车型的试制数据为参考:塑料件质量占比由约7.5%降至5%以内,整车阻燃件覆盖率提升至90%以上;车架高强度钢用量增加约12%,焊接工位节拍因工装重设延长约8秒,但总装返修率下降近三成。这些数字说明,工艺调整短期拉高制造成本,长期看却降低了合规风险与售后纠纷。
自行车与电动车共线生产的企业还需注意,工装切换频次上升会挤压产能,排产逻辑要跟着改。
新国标不是一道可以绕过去的门槛。对车业制造企业来说,把车架、塑料件、电气配套三件事拆开做透,再合到整车验证,才是稳得住的调整路径。阜宁万达车业在电动车与自行车产线的工艺迭代中,也正按这个思路推进配套方案的落地。